透明液態矽膠(Transparent RTV-2 Silicone)是一種具有良好透視性的雙組分液態矽橡膠材料,A、B 組分依照規定比例混合後固化,可形成柔軟且耐用的矽膠模具。與不透明矽膠相比,其最大的優勢在於能透過模具觀察內部母模或模穴結構,方便進行模具切割、原型定位及灌注過程檢查。
透明模具矽膠特別適用於珠寶製作、精密原型複製、樹脂灌注及快速打樣等應用。在製作複雜的一體式塊狀切割模具時,透明度有助於判斷母模的位置與形狀,進而更精準地規劃切割路徑。不過,透明度並不代表材料具有更高的機械強度或更好的細節還原能力。實際性能仍取決於矽膠配方、硬度、抗撕裂強度、黏度及加工製程。
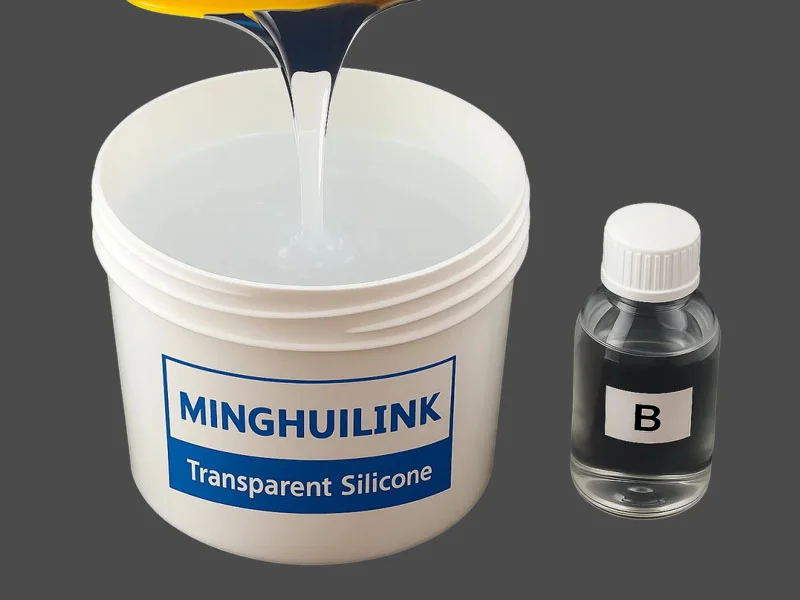 透明液態矽膠
1. 透明模具矽膠的主要優勢
透明模具矽膠最大的價值在於可視性,同時保留矽橡膠原有的柔韌性、細節複製能力及脫模特性。
1.1 方便觀察母模,精準規劃切割路徑
透明矽膠特別適合製作一體式塊狀切割模具(One-Piece Cut Block Molds)。
製作這類模具時,通常需要在固化後的矽膠表面切出一道或多道切口,以便取出母模,並在後續生產過程中順利取出鑄件。
如果使用不透明矽膠,操作者主要依靠事先規劃的分模線,以及對母模結構的了解來進行切割。對於具有複雜曲面、凸起、凹槽或不規則結構的模型,可能較難準確判斷內部結構的位置。
透明矽膠能讓操作者透過材料觀察母模輪廓及部分內部結構,進而更準確地判斷切割位置,降低誤切母模或損壞模具內部結構的風險。
例如,在製作戒指、珠寶飾品或複雜雕塑的矽膠模具時,透明材料能幫助操作者辨識內部凸起及結構變化,讓切割過程更容易掌控。
需要注意的是,透明度只能作為輔助判斷的依據,不能取代合理的分模設計及安全的刀具操作。
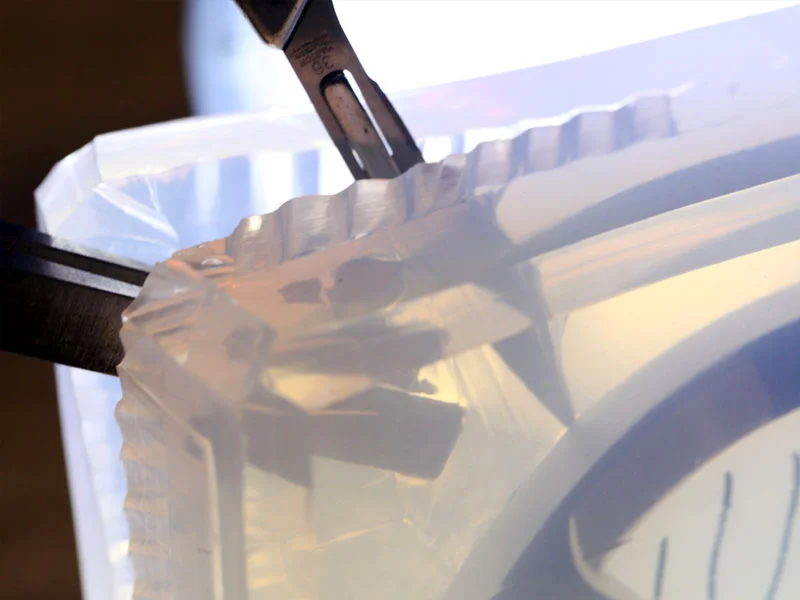 切割透明矽膠模具
1.2 方便檢查灌注過程中的填充狀況
在樹脂灌注及原型複製過程中,透明矽膠能提供一定程度的內部可視性。
依照模具結構、壁厚及灌注材料的透明度,操作者可以觀察部分可視區域,輔助判斷:
- 灌注材料是否已流入預定區域。
- 可見的模穴內是否存在明顯未填滿的區域。
- 嵌件或其他內部零組件是否發生位移。
- 是否出現能從外部觀察到的明顯氣泡。
這種可視性對於複雜零件的真空複模、珠寶樹脂灌注及精密原型製作特別有幫助。
不過,透明矽膠並不能保證觀察到所有內部缺陷。被母模遮擋的區域、細小氣泡,以及不在視線範圍內的空隙,仍可能需要搭配脫模後檢查及其他品質管制方法來判斷。
1.3 保留矽橡膠的柔韌性與細節複製能力
透明度屬於材料的光學特性,而柔韌性、抗撕裂強度及細節還原能力則屬於矽橡膠的機械性能與加工特性。
優質的透明模具矽膠在具備良好可視性的同時,也能複製母模表面的細微紋理,並透過適當的柔韌性,幫助操作者取出形狀複雜的鑄件。
其中,硬度和抗撕裂強度是選擇模具矽膠時需要特別注意的兩項指標:
- 硬度(Shore A):決定模具固化後的軟硬程度及抵抗變形的能力。硬度較低的材料通常更容易彎曲,適合需要較大變形量的脫模情境。
- 抗撕裂強度(Tear Strength):影響模具在開口、薄壁部位及反覆脫模過程中抵抗撕裂的能力。
因此,選擇透明矽膠時,不應只關注透明程度,還需要依照母模結構及脫模方式,選擇適合的硬度與機械性能。
1.4 低收縮率有助於維持模具尺寸穩定
對於精密原型、珠寶模型及需要尺寸一致性的工業零件而言,固化收縮率是非常重要的材料指標。
加成型(鉑金催化)矽膠通常具有較低的固化收縮率,有助於減少母模複製過程中的尺寸變化。
例如,明輝聯 MinghuiLink 透明液態矽膠系列的產品技術資料中,標示線性收縮率不高於 0.1%。
需要說明的是,低收縮率來自特定的材料配方及固化系統,而不是透明度本身。實際尺寸穩定性也會受到固化溫度、固化條件及模具結構的影響。
2. 透明模具矽膠的典型應用
透明矽膠並不適用於所有模具製作專案,最適合需要觀察母模、內部結構或灌注過程的應用。
2.1 珠寶模具與失蠟鑄造
珠寶、戒指及精細飾品通常具有複雜的曲面及細小結構。使用透明矽膠製作塊狀切割模具,可以幫助操作者觀察母模的位置,並規劃切割路徑。
對於需要重複製作蠟模的失蠟鑄造製程,透明模具也能讓操作者更方便地檢查內部結構。
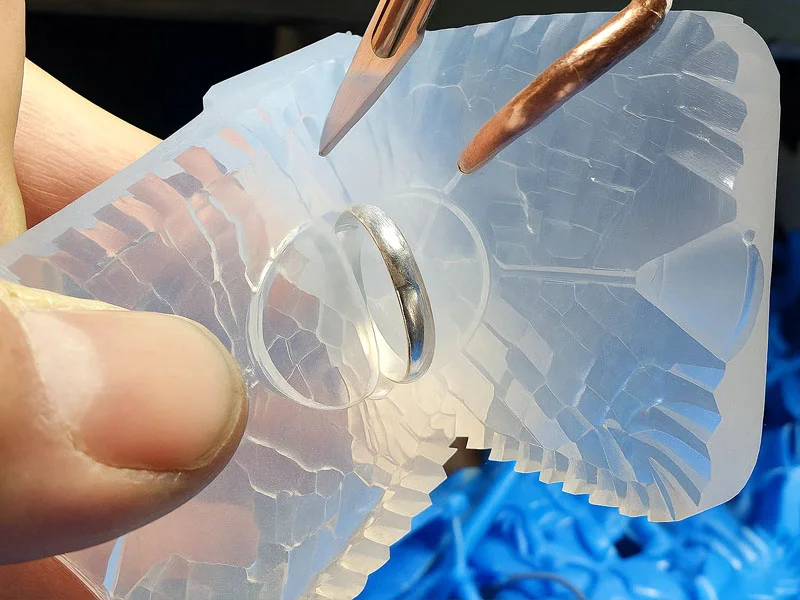 透明珠寶矽膠模具
2.2 快速原型製作與真空複模
在產品開發及小批量原型生產中,矽膠模具經常搭配具有相應性能的聚氨酯(PU)灌注樹脂,用來複製外觀或部分性能類似 ABS、PC 等工程塑膠的零件。
透明矽膠能輔助觀察灌注材料在模穴內的流動及填充狀況,為複雜零件的製程調整提供參考。
因此,這類材料適用於消費性電子產品外殼、汽車零組件原型及其他精密模型的快速複模。
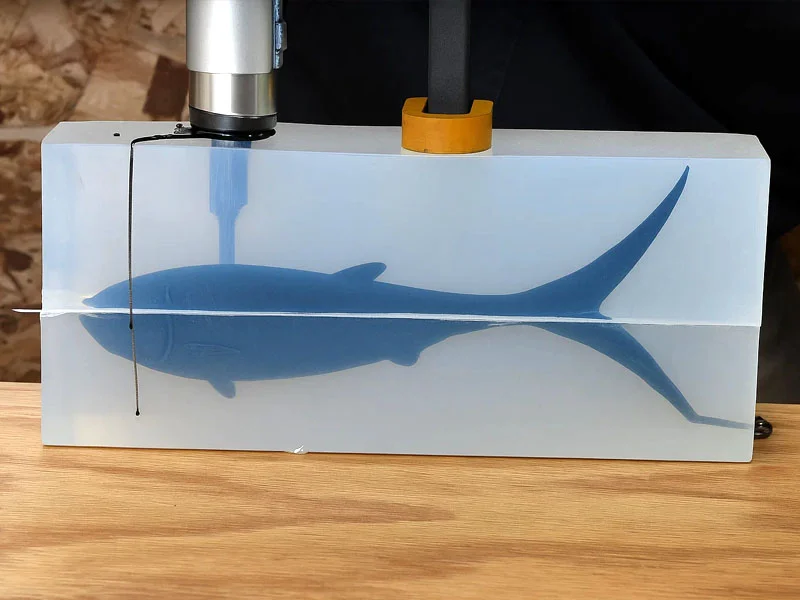 使用透明矽膠模具進行真空灌注
2.3 環氧樹脂及其他樹脂製程
透明矽膠模具也可用於灌注環氧樹脂、聚氨酯樹脂、聚酯樹脂及蠟等材料。
在製作透明樹脂飾品、裝飾模型或複雜造型時,透明模具能幫助操作者觀察部分灌注區域,並搭配適當的製程降低填充缺陷。
是否適合直接灌注,仍需依照矽膠型號、樹脂配方及脫模劑要求進行相容性測試。
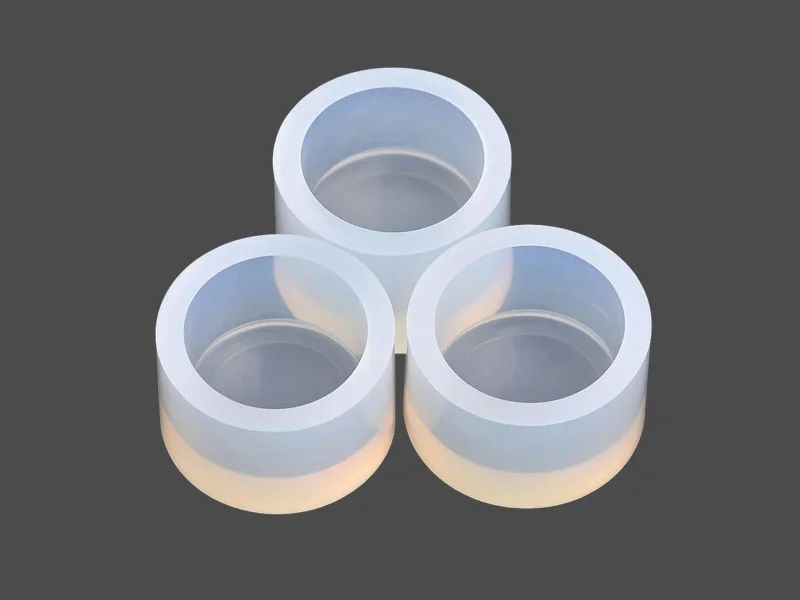 用於環氧樹脂的透明矽膠模具
3. 透明矽膠與半透明矽膠的差異
在矽膠產品的描述中,經常會看到 Clear、Transparent 和 Translucent 等術語。
一般而言:
- Clear / Transparent:通常表示具有較高的透光性,能夠較清楚地辨識材料內部物體及其輪廓。
- Translucent:半透明材料允許光線穿透,但會產生一定程度的散射,因此內部物體的輪廓可能不夠清晰。
不過,不同製造商的產品命名及描述標準並不完全一致。有些產品可能同時使用 Water Clear 和 Translucent 來描述外觀,因此不能只憑產品名稱判斷實際透明度。
選購時,建議注意以下幾個方面:
- 固化後的實際透明程度,而不只是觀察尚未固化的 A、B 組分。
- 不同模具壁厚下的可視效果。
- 材料內部是否存在氣泡、雜質或明顯的光學缺陷。
- 在實際使用的光線及觀察角度下,是否能清楚辨識母模輪廓。
對於需要精確切割的模具,建議索取固化後的樣品,或製作與實際模具厚度相近的小型測試件。
透明度應以實際使用效果作為判斷依據,而不是一味追求類似玻璃的外觀。
4. 透明液態矽膠的選型重點
選擇透明液態矽膠時,應綜合考量母模結構、模具硬度需求、灌注材料及加工製程。
4.1 依照模具結構選擇硬度
硬度會直接影響模具的柔韌性及支撐能力。
一般而言:
- 10–20 Shore A:柔韌性較佳,適合需要較大變形量,以及具有複雜倒扣結構的脫模情境。
- 30–40 Shore A:通常具有較好的支撐性及形狀保持能力,適合對模具支撐性要求較高的原型製作及精密灌注。
較軟的材料不一定適合所有複雜模具,仍需確認抗撕裂強度是否足夠。較硬的材料雖然比較容易維持形狀,但面對深倒扣及複雜結構時,可能增加脫模難度。
4.2 依照抗撕裂強度選擇材料
對於需要重複使用或具有狹窄切口的模具,抗撕裂強度非常重要。
建議特別比較以下指標:
- Tear Strength(抗撕裂強度)。
- Tensile Strength(拉伸強度)。
- Elongation at Break(斷裂伸長率)。
這幾項參數需要搭配硬度一起評估,不能只憑單一指標判斷模具的耐用程度。
4.3 依照黏度及加工設備選擇材料
透明液態矽膠的黏度會因配方及型號而異,並影響材料在複雜模穴中的流動、灌注及脫泡效率。對於具有複雜細節、深槽或狹窄區域的母模,應搭配產品黏度評估其流動能力及脫泡需求。對於高黏度型號,建議配置合適的真空脫泡設備,並依照產品說明進行混合、脫泡及灌注。
4.4 確認混合比例及操作時間
RTV-2 透明液態矽膠由 A、B 兩個組分組成。不同型號可能採用不同的混合比例,例如 1:1 或 10:1。
選購時應確認:
- 混合比例是以重量還是體積計算。
- 操作時間(Pot Life)是否足以完成秤量、混合、脫泡及灌注。
- 固化時間(Cure Time)是否符合生產排程。
- 是否允許透過適當加熱來加速固化。
對於明輝聯 MinghuiLink 透明矽膠系列,應依照各型號 TDS 規定的重量比例秤量 A、B 組分,不同型號的 A、B 組分不可任意混用。
4.5 確認收縮率及耐熱性能
如果模具用於精密零件複製或高溫灌注,還應確認以下項目:
- 線性收縮率(Linear Shrinkage)。
- 使用溫度範圍(Operating Temperature)。
- 耐熱性能(Heat Resistance)。
- 與特定灌注材料之間的熱相容性。
尤其是在使用會產生放熱反應的樹脂時,應考量材料固化時產生的熱量及持續時間,而不能只依據矽膠標示的耐熱溫度來判斷是否適用。
5. 使用注意事項與材料相容性
透明矽膠的實際使用效果不只取決於材料本身,也會受到母模表面、混合過程及固化環境的影響。
5.1 注意鉑金矽膠的固化抑制問題
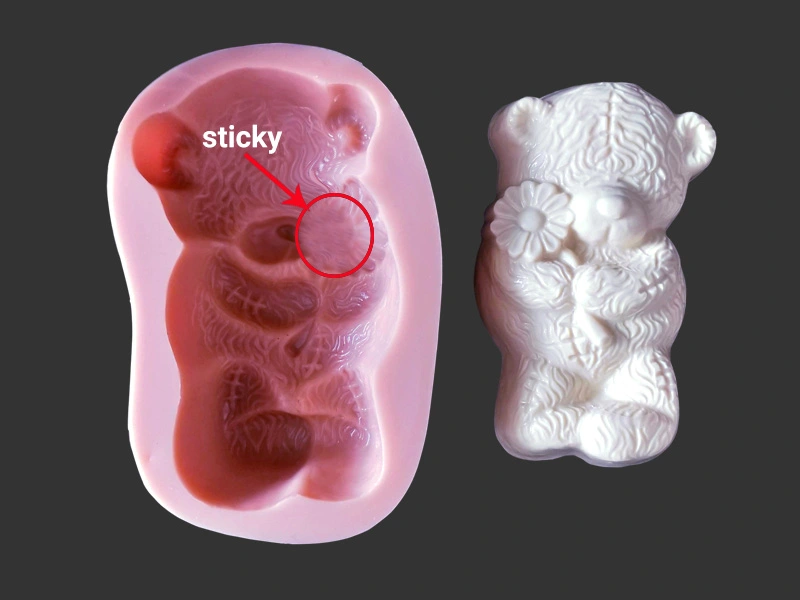
加成型(鉑金催化)矽膠對某些化學物質較為敏感,接觸不相容的材料可能引起固化抑制(Cure Inhibition),表現為接觸面發黏、無法完全固化或局部未固化。
常見的潛在污染來源包括:
- 含硫造型黏土(Sulfur-Based Clay)。
- 縮合型(錫催化)矽膠及其殘留物。
- 乳膠手套及某些天然橡膠材料。
- 某些胺類固化劑、尚未完全固化的環氧樹脂及其殘留物。
- 未充分清洗或固化的某些 3D 列印樹脂。
- 部分油漆、塗層及其他化學污染物。
正式製作模具之前,建議先進行小規模固化測試,確認母模表面、密封劑、脫模劑及其他接觸材料不會影響矽膠固化。
5.2 正確進行混合與真空脫泡
為了提升透明模具的成品品質,應特別注意以下製程環節:
- 依照產品規定的重量比例,準確秤量 A、B 組分。
- 充分混合,避免局部混合不均勻。
- 依照材料黏度及製程需求進行真空脫泡。
- 緩慢灌注,盡可能減少新的空氣進入。
- 在建議的溫度及時間條件下完成固化。
透明模具中的氣泡會影響內部觀察效果,因此,脫泡製程對於製作清澈、均勻的透明模具非常重要。
5.3 依照灌注材料確認脫模劑需求
矽橡膠本身通常具有良好的脫模特性,但是否需要額外使用脫模劑,仍取決於灌注材料、模具配方及生產頻率。
例如,環氧樹脂、聚氨酯樹脂及聚酯樹脂的脫模需求可能有所不同。應針對矽膠與灌注材料的實際組合進行測試,必要時使用合適的脫模劑,以減少黏模並延長模具使用壽命。
另外,如果透明模具用於食品接觸,應選擇具有相應食品接觸合規證明的特定矽膠型號。透明、無味或採用鉑金催化,並不代表產品已取得食品接觸認證。
6. 透明液態矽膠的耐熱性能
選擇透明液態矽膠時,有時會看到使用者搜尋 Silicone Melting Point(矽膠熔點)這類關鍵字。
實際上,固化後的矽橡膠屬於交聯型彈性體,與可以透過加熱重新熔化的熱塑性材料不同。矽膠完成固化後,無法透過簡單加熱恢復成原本的液態 A、B 組分。
當溫度超過材料的允許範圍時,矽橡膠可能逐漸產生性能變化及熱降解,而不是像塑膠或蠟一樣熔化成可以重新灌注的液體。
因此,選購模具矽膠時,應著重確認產品的耐熱範圍,而不是尋找所謂的矽膠熔點。
對於高溫灌注專案,還應考量樹脂固化時的放熱峰值、接觸時間,以及反覆熱循環對模具使用壽命的影響。
明輝聯 MinghuiLink 透明液態矽膠系列的產品技術資料標示耐熱性為 250°C。需要注意的是,這項數值不能直接視為長期連續使用溫度,具體使用條件仍應以對應型號的 TDS 及實際測試結果為準。
7. 常見問題(FAQ)
- Q1:透明矽膠模具比一般矽膠模具更好嗎?
- 不一定。透明矽膠的主要優勢在於可視性,適合需要觀察母模、規劃切割路徑或檢查灌注過程的專案。如果不需要這些功能,一般的不透明矽膠也可能是更經濟且合適的選擇。最終仍應依照硬度、抗撕裂強度、收縮率及專案需求進行比較。
- Q2:透明液態矽膠能提高模具的細節還原能力嗎?
- 透明度本身不會提高細節還原能力。模具能否複製細微紋理,主要取決於矽膠的黏度、流動性、母模表面品質及加工製程。透明度主要是幫助操作者觀察內部結構。
- Q3:透明矽膠可以用於環氧樹脂及聚氨酯樹脂灌注嗎?
- 許多透明模具矽膠可以用於環氧樹脂及聚氨酯樹脂灌注,但仍應依照特定矽膠配方、樹脂系統及脫模劑要求進行相容性測試。
- Q4:透明矽膠可以完全避免灌注時產生氣泡嗎?
- 不行。透明度可以幫助觀察部分可見氣泡,但無法消除氣泡。應透過精準混合、真空脫泡、適當灌注及母模結構最佳化來控制氣泡。
- Q5:透明矽膠適合製作結構複雜的模具嗎?
- 可以,但需要依照模具結構選擇合適的硬度及抗撕裂強度。對於具有深倒扣及複雜曲面的母模,應特別考量柔韌性及脫模方式;對於尺寸穩定性要求較高的模具,則可以考慮硬度較高的透明矽膠。
8. 總結
透明模具液態矽膠的真正價值,在於結合矽橡膠的模具製作性能與內部可視性。無論是珠寶翻模、樹脂灌注,還是精密原型製作,都應依照母模結構、灌注材料、模具硬度及生產製程選擇合適的配方。


我們重視您的評論,但請不要發布無意義或不相關的內容。請在評論前閱讀我們的評論政策。