在矽膠模具中灌注矽膠(Casting Silicone in a Silicone Mold)是一種常見的矽橡膠成型製程,可用於製作柔性零件、矽膠模型、原型複製品及其他彈性矽膠製品。與將樹脂、蠟或石膏灌注至矽膠模具中的一般製程不同,當灌注材料本身也是矽膠時,就必須特別注意材料之間的黏連問題及固化相容性。
矽橡膠具有良好的脫模特性,但這並不代表新灌注的液態矽膠就能自然地與已固化的矽膠模具分離。當新灌注的液態矽膠接觸已固化的矽膠模具時,可能發生材料黏連或固化抑制。前者會影響成品脫模,後者則可能導致灌注材料在接觸界面無法完全固化。實際情況取決於模具與灌注材料的固化體系及配方相容性。
因此,正式灌注前,應正確選擇矽膠脫模劑,確認模具與灌注材料的固化體系相容,並依照產品規格完成混合、脫泡及固化作業。
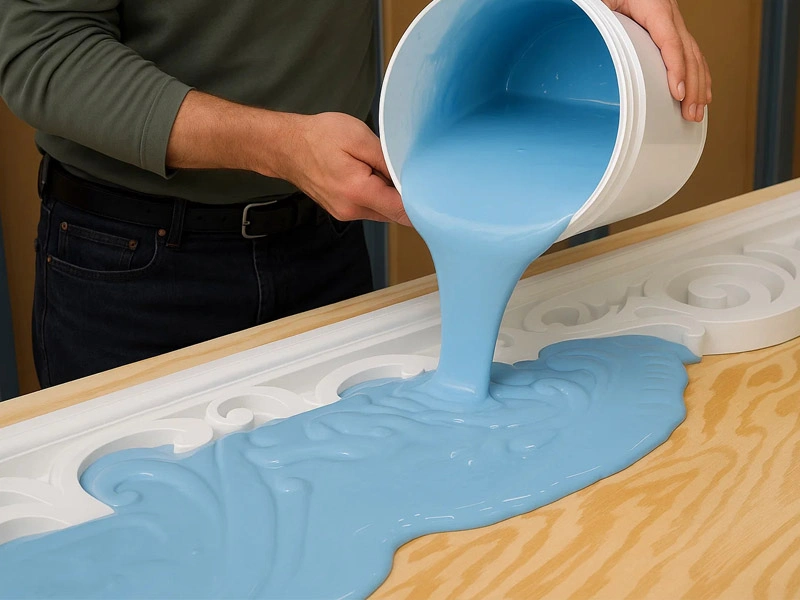
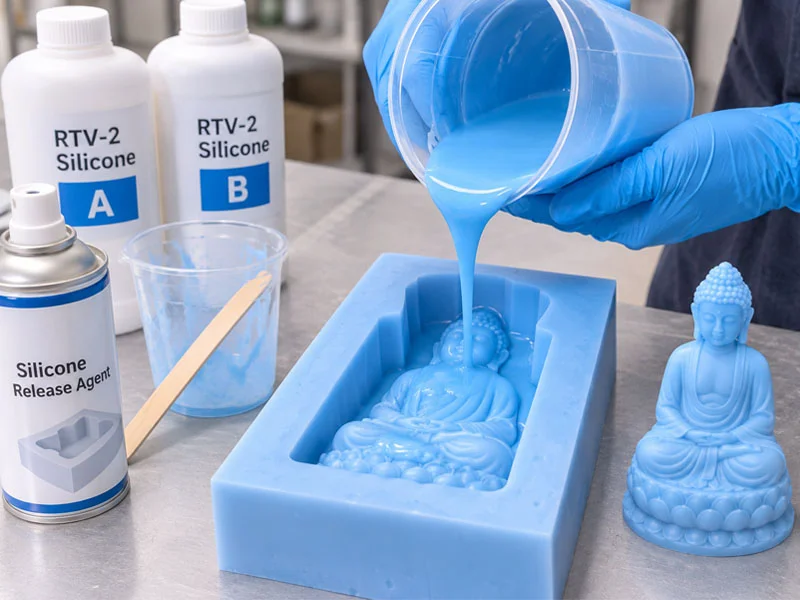 將液態矽膠灌注至矽膠模具中
1. 可以在矽膠模具中灌注矽膠嗎?
可以。使用合適的雙組分 RTV-2 液態矽膠和專用脫模劑,就能將新的矽膠材料灌注至已固化的矽膠模具中,並在固化後取出獨立的矽膠製品。
這項製程常見於以下應用:
- 製作柔性矽膠零件及彈性模型。
- 複製人物模型、雕塑及特殊造型。
- 製作矽膠道具、仿真模型及特效製品。
- 製作柔性原型及少量矽膠製品。
- 製作需要不同硬度或顏色組合的矽膠零件。
不過,需要特別注意:矽膠模具本身具有易脫模的特性,並不代表它一定能自動與新灌注的矽膠材料分離。
例如,環氧樹脂和部分聚氨酯樹脂通常較容易從矽膠模具中脫模,而新灌注的液態矽膠卻可能與已固化的矽膠模具表面黏連。因此,將矽膠灌注至矽膠模具中,通常需要進行專門的脫模處理。
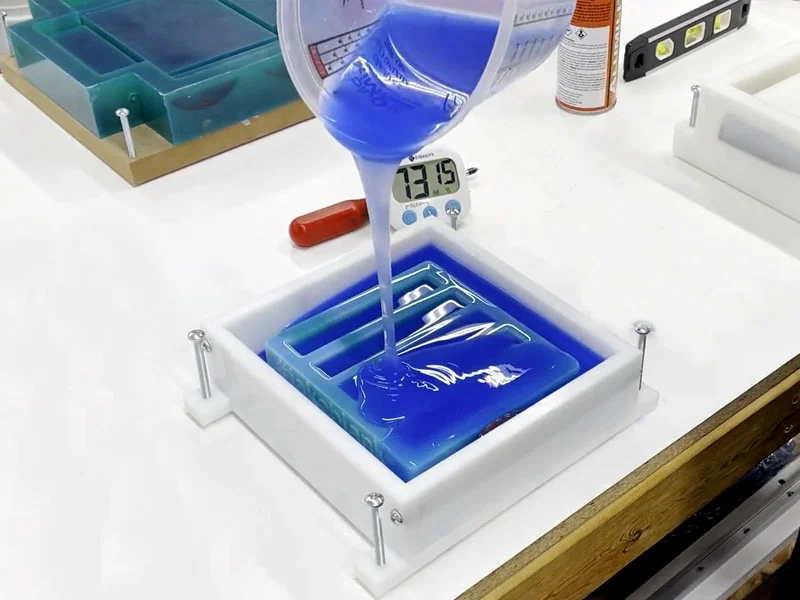 將液態矽膠灌注至模具中
2. 為什麼矽膠灌注至矽膠模具中容易黏模?
矽橡膠具有良好的柔韌性和脫模特性,但這不代表它的表面對所有材料都完全不具黏性。
當尚未固化的液態矽膠直接接觸已固化的矽膠表面時,兩種材料可能產生黏附,形成難以分離的界面。
常見原因主要包括以下幾點。
2.1 矽膠材料之間容易產生黏連
液態矽膠在固化前具有一定的流動性,能夠充分接觸已固化矽膠模具的表面。
由於兩者都屬於矽橡膠材料,尚未固化的材料可能與已固化的模具表面產生較強的黏附力。如果沒有適當的隔離層,固化後的灌注件可能會與模具黏在一起。
在某些情況下,兩種矽膠甚至難以完整分離,若強行脫模,還可能造成模具或鑄件撕裂。
因此,如果希望製作能夠獨立取出的矽膠製品,就應在灌注前使用適用於矽膠對矽膠應用的脫模劑。
2.2 脫模劑使用不當
脫模劑的主要作用是在模具與灌注材料之間形成隔離層,減少兩種材料直接接觸,讓後續脫模更加容易。
如果出現以下情況,仍然可能發生黏模:
- 沒有使用脫模劑。
- 脫模劑不適用於矽膠對矽膠的灌注製程。
- 模具表面有部分區域未塗覆脫模劑。
- 脫模劑塗層不均勻或局部過薄。
- 脫模劑使用過量,造成積液或產生明顯的表面紋路。
因此,不僅要選對脫模劑,也必須依照產品說明均勻塗布。
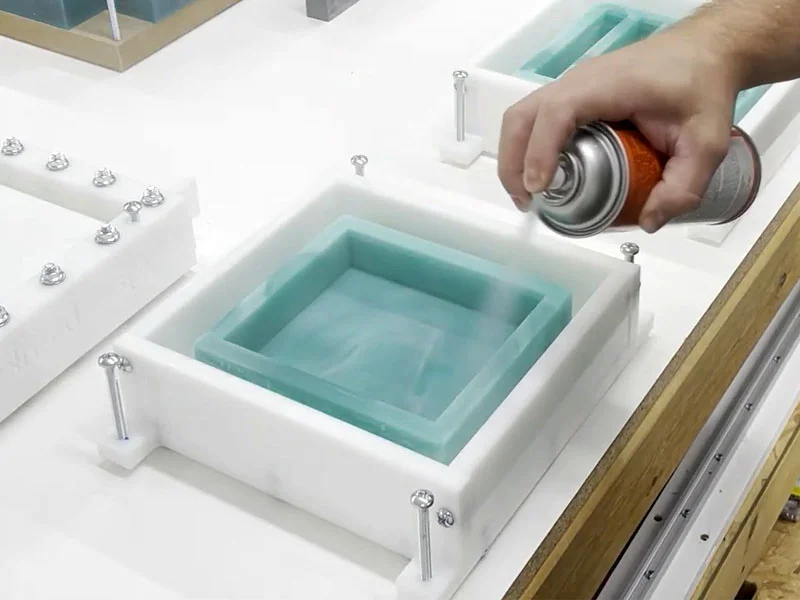 在矽膠模具上噴灑脫模劑
2.3 不同矽膠體系之間可能存在相容性問題
除了物理性黏連,不同矽膠固化體系之間也可能存在化學相容性問題。
尤其需要注意錫催化型(Tin-Cure)與鉑金催化型(Platinum-Cure)矽膠之間的材料組合。
某些縮合型與加成型矽膠直接接觸時,可能發生界面固化抑制,導致灌注材料在與模具接觸的區域無法正常固化,表現為表面發黏或局部未固化。這類問題可能與不同配方之間的不相容或殘留物質有關,實際原因應依據相關產品的技術資料判斷。
因此,不能只因為模具與灌注材料都屬於矽橡膠,就認定兩者一定相容。不同固化體系的材料組合,應事先確認相容性並進行小規模測試。
3. 矽膠模具與灌注矽膠的相容性
將新的液態矽膠灌注至矽膠模具中時,應同時考量模具本身與灌注材料所使用的固化體系。
尤其是使用鉑金加成型矽膠時,必須留意模具表面是否存在可能影響催化反應的污染物。
3.1 錫催化型矽膠模具搭配鉑金矽膠灌注
這是需要特別謹慎處理的材料組合。
錫催化型矽膠(Tin-Cure Silicone)屬於縮合型體系,而鉑金矽膠(Platinum-Cure Silicone)則屬於加成型體系。
部分錫催化型矽膠與鉑金加成型矽膠直接接觸時,可能出現界面固化抑制,導致新灌注的鉑金矽膠無法正常固化。實際風險與材料配方及接觸界面的相容性有關,不應簡單歸因於某一種錫化合物殘留。
可能出現以下情況:
- 與模具接觸的表面持續發黏。
- 部分區域無法完全固化。
- 脫模後出現局部柔軟或未固化的區域。
- 成品表面品質及機械性能不符合預期。
因此,不建議在未經相容性驗證的情況下,直接將鉑金加成型矽膠灌注至錫催化型矽膠模具中。
如果專案必須使用這種組合,應先向材料供應商確認相容性,並進行小規模固化測試。一般脫模劑不能視為解決固化抑制問題的可靠保證。
3.2 鉑金矽膠模具搭配鉑金矽膠灌注
使用鉑金矽膠模具灌注新的鉑金矽膠,在材料體系上通常較容易配對。
但是,兩種材料仍然可能發生黏連。
因此,即使模具和灌注材料都屬於加成型矽膠,也不能省略脫模處理。
應選擇適用於對應鉑金矽膠配方的矽膠專用脫模劑,並確認不會影響新灌注材料的正常固化。
3.3 鉑金矽膠模具搭配錫催化型矽膠灌注
使用鉑金加成型矽膠模具灌注錫催化型縮合矽膠時,同樣需要留意界面固化相容性。部分縮合型矽膠與加成型矽膠直接接觸時,可能發生固化抑制。因此,不能認為只有將鉑金矽膠灌注至錫催化型矽膠模具中才會有風險。正式生產前,應進行材料相容性測試。
3.4 不同矽膠組合的注意事項
| 矽膠模具類型 | 灌注矽膠類型 | 主要注意事項 |
|---|---|---|
| 錫催化縮合型 | 錫催化縮合型 | 使用合適的脫模劑,並確認產品相容性 |
| 鉑金加成型 | 鉑金加成型 | 使用適用於矽膠對矽膠的專用脫模劑 |
| 錫催化縮合型 | 鉑金加成型 | 存在界面固化抑制風險,應特別謹慎 |
| 鉑金加成型 | 錫催化縮合型 | 同樣存在界面固化抑制風險,需事先測試 |
請注意,表格呈現的是一般選材原則,並不代表所有品牌和配方都能直接依照上述組合使用。實際應用仍應以模具及灌注材料製造商提供的技術資料,以及相容性測試結果為準。
4. 如何選擇合適的矽膠脫模劑?
在矽膠模具中灌注矽膠時,脫模劑是影響最終成品品質的重要因素。
用於一般樹脂灌注的脫模劑,不一定適用於矽膠對矽膠的灌注。建議選擇明確標示適用於矽橡膠與矽橡膠之間脫模的專用產品。
4.1 選擇矽膠專用脫模劑
選購時應重點確認以下事項:
- 是否明確標示適用於將液態矽膠灌注至已固化的矽膠模具中。
- 是否相容於錫催化型或鉑金催化型矽膠體系。
- 是否會影響新灌注矽膠的固化。
- 是否容易形成均勻、薄的隔離層。
- 是否會影響成品表面的細節與外觀。
- 脫模劑殘留是否會影響後續清潔、黏接或塗裝。
不同製造商的脫模劑配方和適用範圍各有差異。有些專用脫模劑的產品說明會明確限制矽油含量;也有專門配製的產品會標示可用於將液態矽膠灌注至已固化的矽膠模具中。因此,不能只憑脫模劑是否含有矽油來判斷其適用性,仍應以具體產品的技術資料及實際測試結果為準。
4.2 均勻塗布脫模劑
脫模劑應盡可能覆蓋所有會與新灌注矽膠接觸的模具表面,尤其是複雜曲面、深槽、倒扣及狹窄結構。
一般操作原則如下:
- 依照產品說明,在模具表面噴塗或塗布一層薄而均勻的脫模劑。
- 必要時,可使用乾淨、柔軟的刷子,協助脫模劑覆蓋複雜區域。
- 檢查是否有遺漏、積液或明顯的塗層堆積。
- 依照脫模劑說明,確認是否需要等待溶劑揮發或塗層乾燥。
- 完成表面處理後,再進行矽膠灌注。
不要認為脫模劑塗得越厚,脫模效果就越好。過厚的塗層可能影響模具表面的細節複製,並在成品上留下不必要的紋路。
4.3 為什麼建議先進行小規模測試?
即使脫模劑明確標示適用於矽膠模具,也不能保證它與所有矽膠配方都完全相容。
建議先使用少量灌注材料,在非關鍵模具區域或測試模具上確認以下事項:
- 脫模劑能否形成有效的隔離層。
- 新灌注的矽膠是否能夠完全固化。
- 固化後是否能順利脫模。
- 成品表面是否出現油漬、紋路或其他瑕疵。
確認材料組合及脫模製程符合要求後,再進行正式生產。
5. 在矽膠模具中灌注矽膠的完整操作流程
正確的操作步驟不僅能減少黏模問題,也有助於提升成品的表面品質及尺寸一致性。
5.1 檢查並清潔矽膠模具
灌注前,先檢查模具是否已完全固化,以及表面是否有灰塵、殘留矽膠、油污,或先前使用脫模劑所留下的堆積物。
需要特別檢查以下項目:
- 模具表面是否完整。
- 分模面是否平整。
- 澆口及排氣結構是否暢通。
- 模具內部是否殘留先前灌注的材料。
- 模具是否有破損或局部變形。
如果模具尚未達到規定的固化狀態,不建議立即進行下一次灌注。
清潔時應選擇與模具材質相容的方法,避免使用未經驗證的溶劑,以免影響矽膠表面或留下不相容物質。
5.2 塗布矽膠專用脫模劑
確認模具乾淨、乾燥後,依照脫模劑說明進行噴塗或刷塗。
特別留意模具的深槽、倒扣及容易忽略的角落,確保所有接觸區域都適當覆蓋。
如果使用雙片式模具,應檢查兩側模具的接觸區域,並依照實際結構處理分模面。
5.3 正確秤量並混合 A、B 劑
使用雙組分 RTV-2 液態矽膠時,應依照製造商規定的重量比或體積比,準確秤量 A、B 劑。
混合過程中應注意以下事項:
- 使用精密電子秤或合適的計量設備。
- 依照產品要求,事先分別攪拌各組分。
- 充分混合,避免容器底部及側壁殘留未混合的材料。
- 不要任意改變 A、B 劑的混合比例。
- 控制混合時間,避免超過產品規定的操作時間。
不同 RTV-2 產品的混合比例可能為 1:1、10:1 或其他比例,不能只因為兩種產品的組分形式相同,就將其混合比例混為一談。
5.4 視需要進行真空脫泡
混合過程中,空氣容易進入液態矽膠內部,尤其使用高黏度矽膠時,氣泡可能不容易自然排出。
如果產品及製程要求使用真空脫泡設備,應依照材料黏度、容器容量及操作時間,選擇合適的脫泡條件。
脫泡時應預留足夠的容器空間,以免矽膠膨脹溢出。
對於操作時間較短的產品,也需要妥善安排秤量、混合、脫泡及灌注順序,避免材料在灌注前就已開始明顯增稠。
5.5 緩慢灌注液態矽膠
灌注時,應依照模具結構選擇合適的灌注位置及方式。
建議注意以下事項:
- 盡可能從模具較低的位置或預設澆口進行灌注。
- 採用連續、緩慢的灌注方式。
- 避免一次大量倒入,以免包覆空氣。
- 為複雜結構預留適當的排氣通道。
- 確認矽膠是否充分填滿深槽、細節及倒扣區域。
對於封閉式或雙片式矽膠模具,還應確保分模面密合良好,並使用適當的夾具或支撐結構,以減少灌注過程中漏膠或模具變形的情況。
5.6 依照產品要求完成固化與脫模
灌注完成後,應在建議的溫度及時間條件下等待矽膠固化。
RTV-2 矽膠的固化速度取決於具體配方、環境溫度、混合比例及產品規定的操作條件。
不要只憑表面不再發黏或初步成型,就判斷材料已達到最終性能。
達到規定的脫模時間後,應小心分離模具,盡量避免直接拉扯成品的薄壁、尖角及細小結構。
如果出現明顯黏連,應停止強行脫模,檢查脫模劑的覆蓋情況及材料相容性,以免進一步損壞模具。
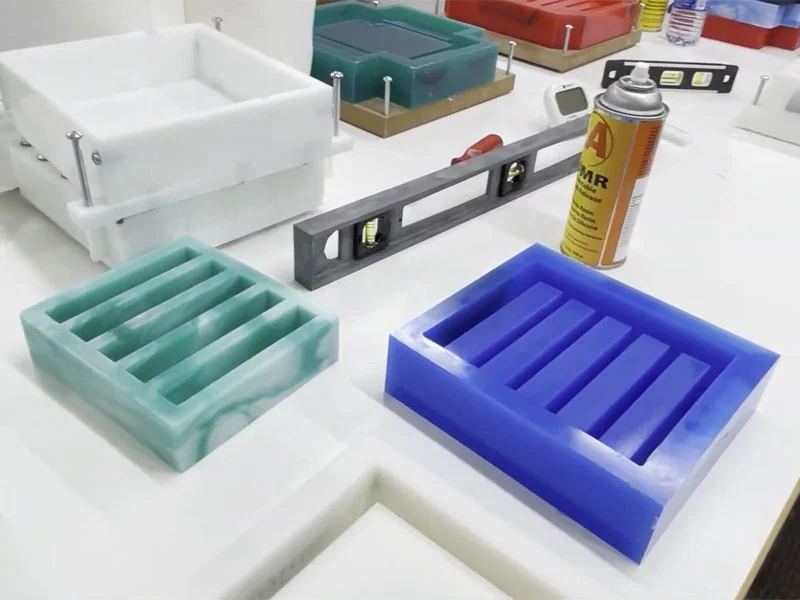 脫模後的矽膠製品
6. 如何選擇適合矽膠模具灌注的 RTV-2 液態矽膠?
選擇灌注材料時,不能只考慮它是否容易從模具中脫出,還應依照最終矽膠製品的實際用途選擇合適的性能。
6.1 依照成品需求選擇硬度
Shore A 硬度是 RTV-2 矽膠的重要性能指標,會影響成品的軟硬程度、柔韌性及形狀保持能力。
一般而言:
- 低硬度矽膠:柔軟度及變形能力較佳,適合需要柔軟觸感或較大變形量的製品。
- 中等硬度矽膠:在柔韌性與支撐性之間取得一定平衡,適合多種一般用途的矽膠零件。
- 高硬度矽膠:通常具有較佳的支撐性及形狀保持能力,適合對結構穩定性要求較高的製品。
需要注意,最終製品的硬度取決於灌注矽膠本身,而不是原有模具的硬度。
6.2 依照黏度與流動性選擇材料
液態矽膠的黏度會影響灌注效率及複雜模穴的填充能力。
如果模具具有許多細小凹槽、深孔或複雜曲面,建議考慮流動性適當的產品,讓材料能充分進入各個區域。
對於高黏度矽膠,應評估真空脫泡能力及灌注設備是否符合製程需求。
6.3 依照抗撕裂強度與伸長率選擇材料
如果最終矽膠製品需要反覆拉伸、彎曲或承受機械負載,應特別比較以下性能指標:
- Tear Strength(抗撕裂強度)。
- Tensile Strength(拉伸強度)。
- Elongation at Break(斷裂伸長率)。
不同應用對機械性能的要求各不相同。例如,柔性仿真模型與需要一定結構支撐的工業零件,所需的矽膠性能就不相同。
6.4 依照固化類型選擇材料
RTV-2 主要分為縮合型與加成型兩種體系。
選擇時應確認灌注材料與現有矽膠模具的相容性,尤其要留意錫催化縮合型與鉑金加成型矽膠之間可能發生的交叉固化抑制。不論是錫催化型模具搭配鉑金加成型灌注材料,或鉑金加成型模具搭配錫催化型灌注材料,都不應預設兩者一定能正常固化。應優先確認製造商提供的相容性說明,並進行小規模測試。
7. 常見問題與解決方法
在矽膠模具中灌注矽膠時,常見問題主要包括黏模、固化不完全、氣泡及成品表面瑕疵。
| 常見問題 | 可能原因 | 處理建議 |
|---|---|---|
| 矽膠與模具黏在一起 | 未使用脫模劑或塗布不均勻 | 使用矽膠專用脫模劑,並檢查覆蓋情況。 |
| 成品與模具無法分離 | 脫模劑失效、塗布不均勻,或兩種矽膠發生黏合 | 檢查脫模劑的適用性、塗布情況及材料相容性。 |
| 成品表面發黏 | 固化抑制、混合比例錯誤或混合不充分 | 檢查固化體系、污染源及混合比例。 |
| 局部無法固化 | 模具與灌注矽膠不相容 | 檢查錫催化型與鉑金催化型體系之間的相容性。 |
| 成品內部有氣泡 | 混合、脫泡或灌注製程不恰當 | 改善真空脫泡及灌注方式。 |
| 成品表面出現紋路或瑕疵 | 脫模劑塗布過厚或不均勻 | 控制脫模劑用量,並改善塗布均勻度。 |
| 脫模時模具撕裂 | 脫模方式不當、倒扣結構複雜或抗撕裂強度不足 | 調整脫模方式,並改善模具材料的選用。 |
7.1 為什麼矽膠脫模劑無法解決所有固化問題?
脫模劑主要用來減少模具與灌注材料之間的黏連,並不能保證兩種不同固化體系的材料一定相容。
例如,如果鉑金加成型矽膠接觸到可能抑制鉑金催化反應的物質,即使表面已塗有脫模劑,也不能直接保證灌注材料能夠正常固化。
因此,脫模處理與材料相容性檢查是兩個不同的步驟,不能互相取代。
8. 常見問題(FAQ)
- Q1:可以直接將液態矽膠灌注至已固化的矽膠模具中嗎?
- 可以,但需要特別留意矽膠之間的黏連問題。通常應使用適用於矽膠對矽膠應用的專用脫模劑,並確認模具與灌注材料的固化體系相容。
- Q2:在矽膠模具中灌注矽膠需要使用脫模劑嗎?
- 通常需要。矽膠與矽膠之間可能發生黏連或融合,因此建議在灌注前使用經過驗證的矽膠專用脫模劑,並均勻覆蓋所有接觸區域。
- Q3:錫催化型矽膠與鉑金矽膠可以互相灌注嗎?
- 需要特別謹慎。錫催化縮合型與鉑金加成型矽膠直接接觸時,可能出現界面固化抑制。不論哪一種材料作為模具,都不能預設另一種矽膠一定能正常固化。正式生產前,應確認兩種產品的相容性,並進行小規模固化測試。專用脫模劑可以幫助防止材料黏連,但不能保證消除固化抑制。
- Q4:鉑金矽膠模具可以灌注新的鉑金矽膠嗎?
- 通常可以,但仍需使用適用於矽膠對矽膠應用的脫模劑,以防止兩種矽膠發生黏連,並事先確認具體配方之間的相容性。
- Q5:可以在矽膠模具中灌注不同硬度的矽膠嗎?
- 可以。灌注材料的硬度由所使用的矽膠配方決定,不需要與模具本身的硬度完全相同。不過,仍應同時考量材料相容性、最終製品結構及脫模方式。
- Q6:矽膠模具可以重複灌注矽膠嗎?
- 通常可以,但模具的使用壽命取決於矽膠材料的抗撕裂強度、模具結構、灌注材料及脫模方式。每次生產後應檢查模具表面、清潔殘留物,並依照製程要求重新使用脫模劑。
- Q7:為什麼在矽膠模具中灌注矽膠會出現局部未固化的情況?
- 可能與固化抑制、A、B 劑混合比例錯誤或混合不充分有關。尤其是鉑金加成型矽膠,應留意模具表面的錫化合物、硫化合物及其他可能影響催化反應的污染物。
- Q8:在矽膠模具中灌注樹脂和灌注矽膠有什麼不同?
- 樹脂與矽膠的材料特性及脫模要求不同。環氧樹脂、部分聚氨酯樹脂等材料,通常可以利用矽膠模具本身的脫模特性完成灌注,但實際情況仍取決於樹脂種類。將矽膠灌注至矽膠模具中,則較容易發生材料黏連,通常需要使用專用的矽膠脫模劑。
9. 總結
在矽膠模具中灌注矽膠是一種實用的彈性製品生產製程,適用於製作柔性零件、矽膠模型、原型複製品及其他矽橡膠製品。
與一般樹脂灌注不同,矽膠對矽膠的灌注需要特別留意材料黏連、脫模劑選擇及固化體系相容性。
為了確保成品品質穩定,生產前應確認模具與灌注材料是否相容,選擇合適的矽膠專用脫模劑,並嚴格控制 A、B 劑比例、混合、脫泡及固化條件。
妥善處理這些環節,不僅能減少黏模及固化失敗的情況,也有助於改善成品表面品質,延長矽膠模具的使用壽命。


我們重視您的評論,但請不要發布無意義或不相關的內容。請在評論前閱讀我們的評論政策。